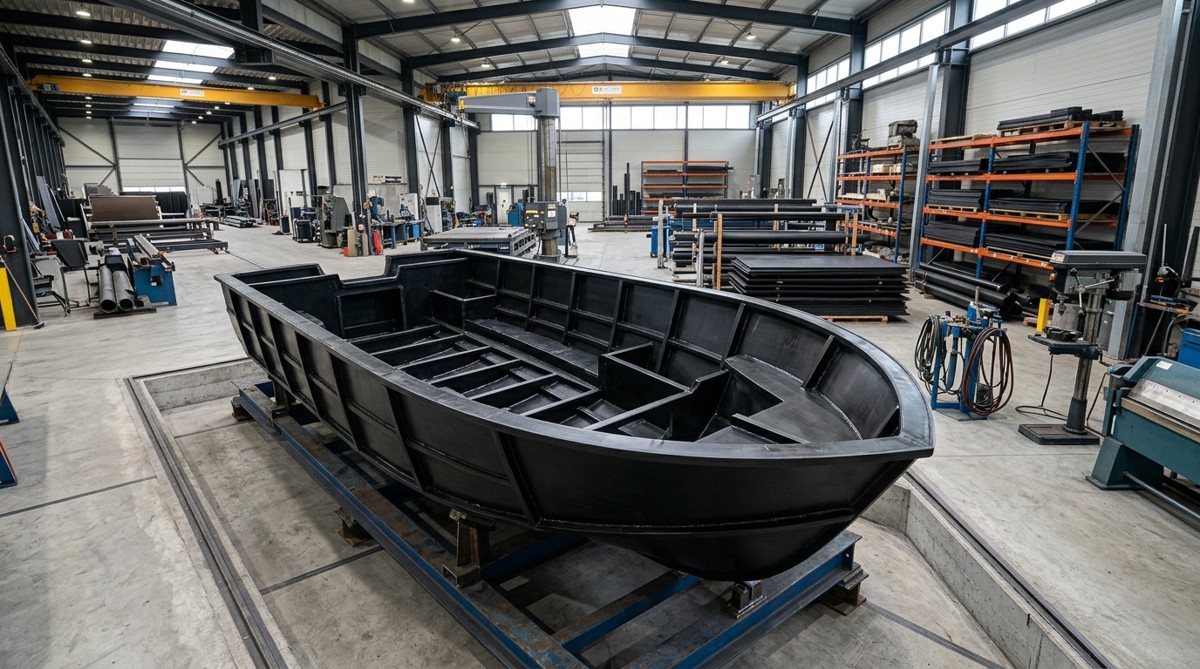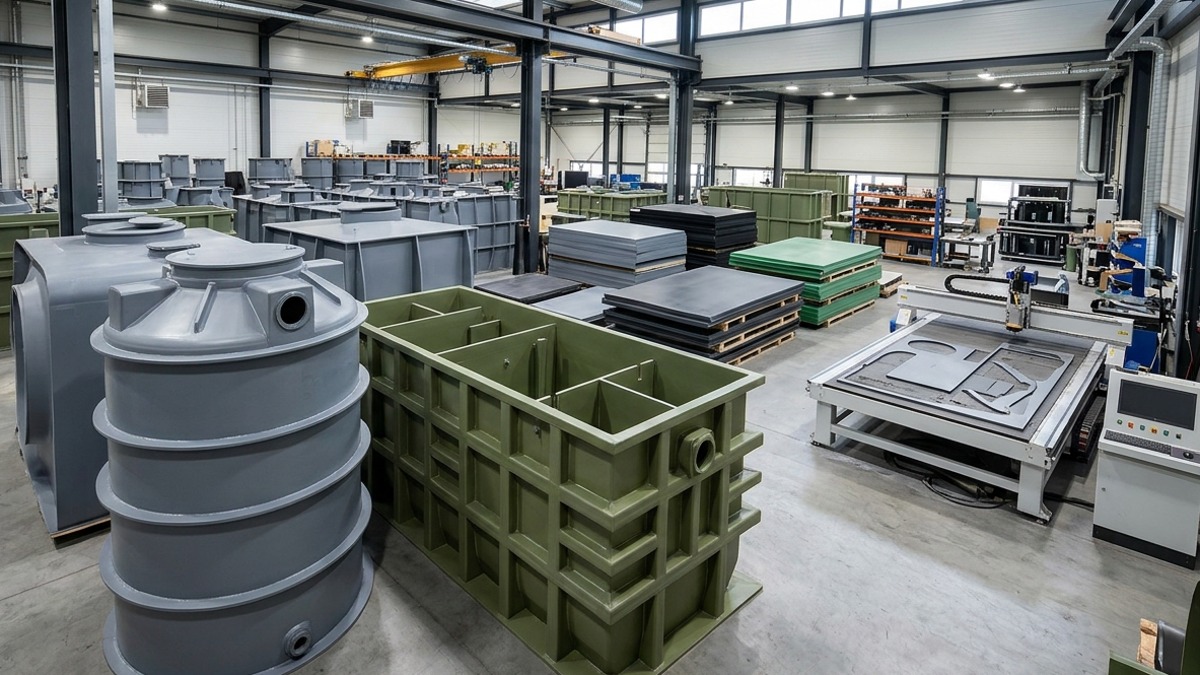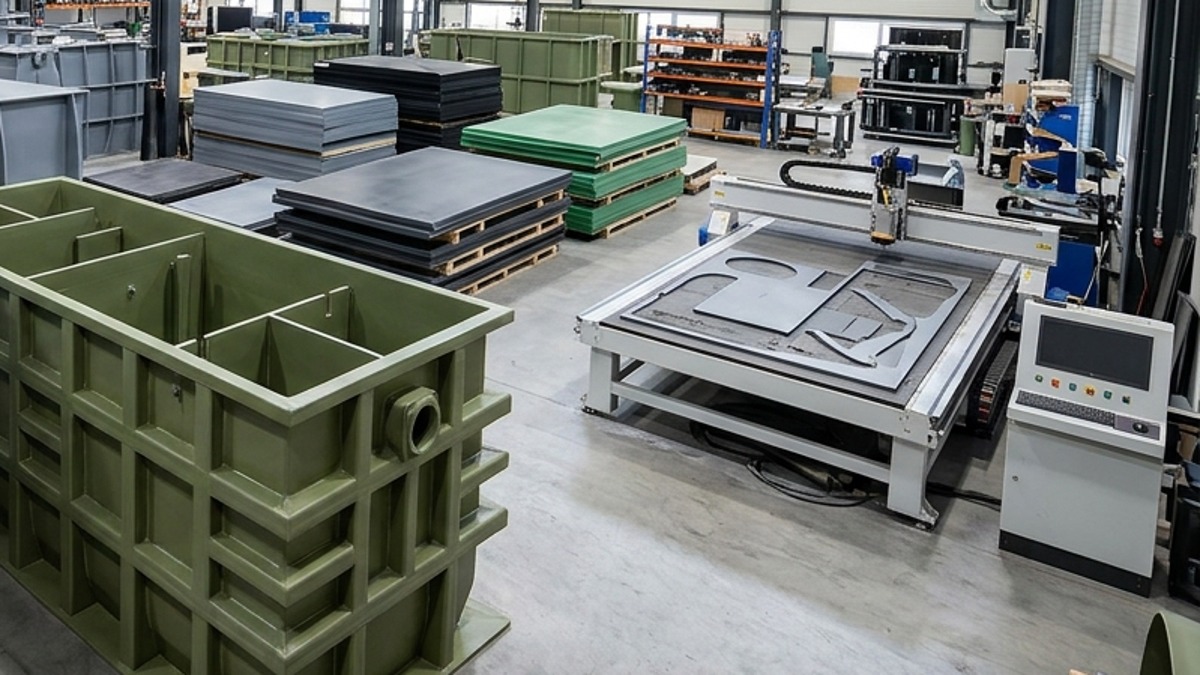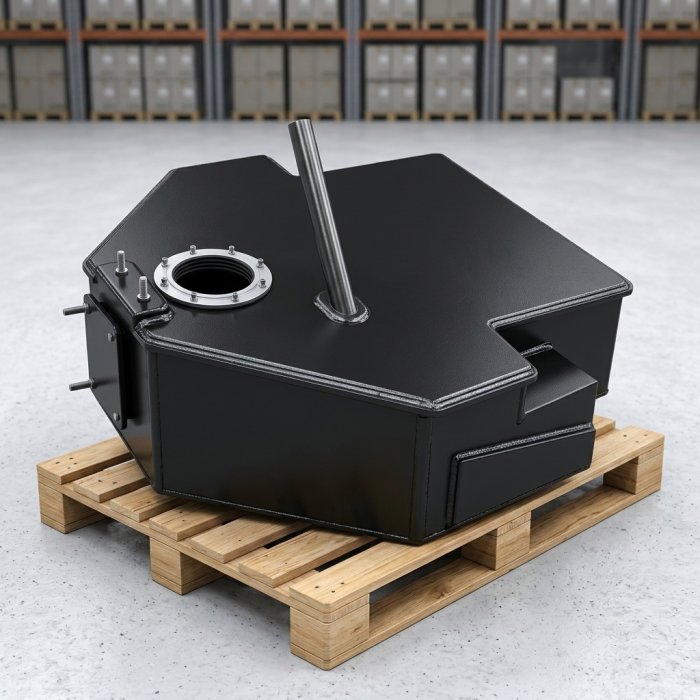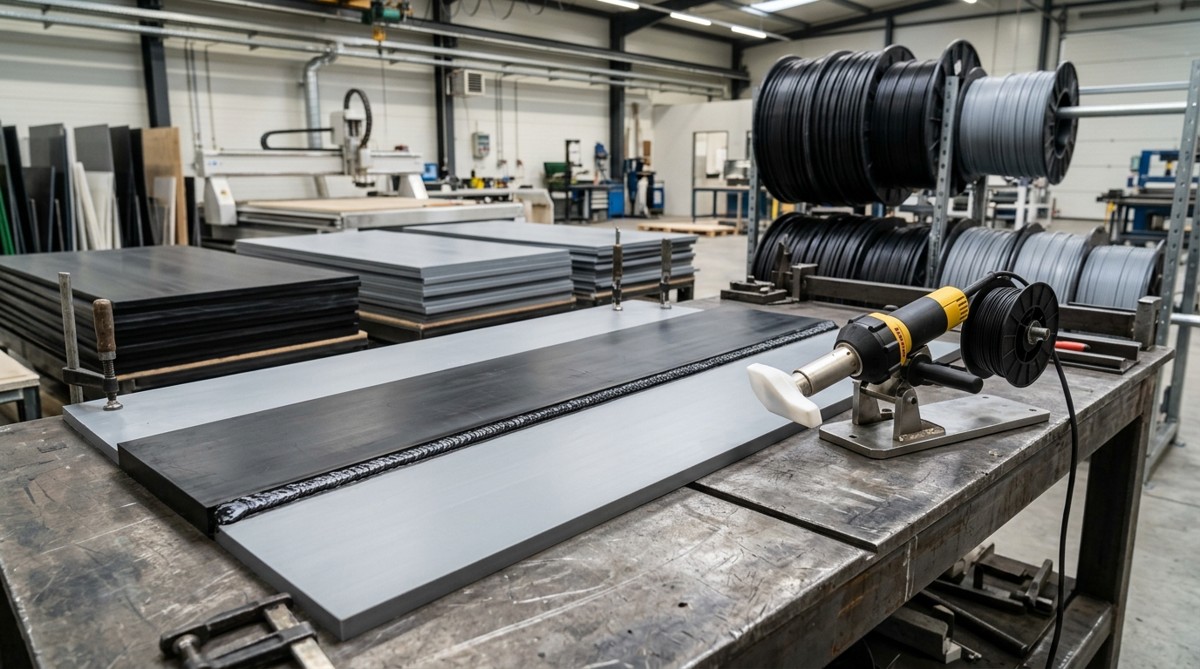
Сварка полимерных термопластов выступает ключевой базовой технологией в индустрии емкостного оборудования, очистных сооружений, станций очистки и воздуховодов. Мастера, освоившие монтаж сантехники, часто спрашивают, как паять полипропилен в листовых конструкциях и чем промышленная процедура отличается от бытовой сборки коммуникаций. В коммунальном хозяйстве популярна сварка пнд труб встык, где используется стыковой сварочный аппарат для пнд труб, а также электромуфтовая пайка пнд труб при прокладке сетей. Также хорошо известно, как паять трубы из полипропилена для водопровода раструбным паяльником. Однако при изготовлении крупногабаритных баков и резервуаров работает совершенно иная технологическая база. Здесь используется промышленный аппарат для сварки листового пластика, специализированный ручной привод и подача гомогенной присадки в зону шва.

Почему полиэтилен и полипропилен нельзя склеить растворителями
Среди начинающих монтажников распространен вопрос, почему пнд нельзя клеить обычными монтажными составами или секундными эпоксидными смолами. Ответ кроется в молекулярном строении полиолефинов. Полиэтилен высокой плотности и блочный полипропилен обладают предельно низкой свободной поверхностной энергией (около 30–31 мН/м) и неполярной химической структурой. Любой клей просто стекает с гладкой поверхности, не смачивая ее и не образуя адгезионной связи.
- Неполярные углеводородные цепочки высокой молекулярной массы.
- Отсутствие химически активных функциональных групп на контактной плоскости.
- Абсолютная химическая стойкость к органическим растворителям при комнатных температурах.
- Расслоение любого клеевого шва при воздействии гидростатического давления и знакопеременных нагрузок.
- Сварка расплавом с взаимной диффузией макромолекул на границе контакта.
- Формирование монолитного сварного шва с прочностью до 85–95% от основного материала.
- Применение однородного присадочного материала идентичной марки и близкого ПТР.
- Сохранение химической стойкости емкости в зонах повышенных напряжений.
Когда перед производством встает задача, как спаять пластик с гарантией герметичности на десятилетия, альтернативы сварке не существует. Никакая так называемая холодная сварка или двухкомпонентные герметики не способны выдержать постоянное гидростатическое давление жидкости. Длительная надежная эксплутации резервуаров из конструкционных термопластов достижима исключительно методом диффузионного сваривания кромок.
Оборудование для сварки листовых полимеров
В зависимости от толщины свариваемых заготовок и конструктивных требований применяются два основных типа оборудования:
Используется для тонких листов толщиной 2–5 мм, фиксации элементов на прихватках и монтажа в узких труднодоступных нишах.
- Удобный фен для пайки пластика со встроенным нагнетателем воздуха или подачей от цеховой компрессорной магистрали.
- Специализированные скоростные тянущие сопла под треугольный и круглый пруток.
- Низкая производительность наплавки, требующая многопроходной укладки на толстых деталях.
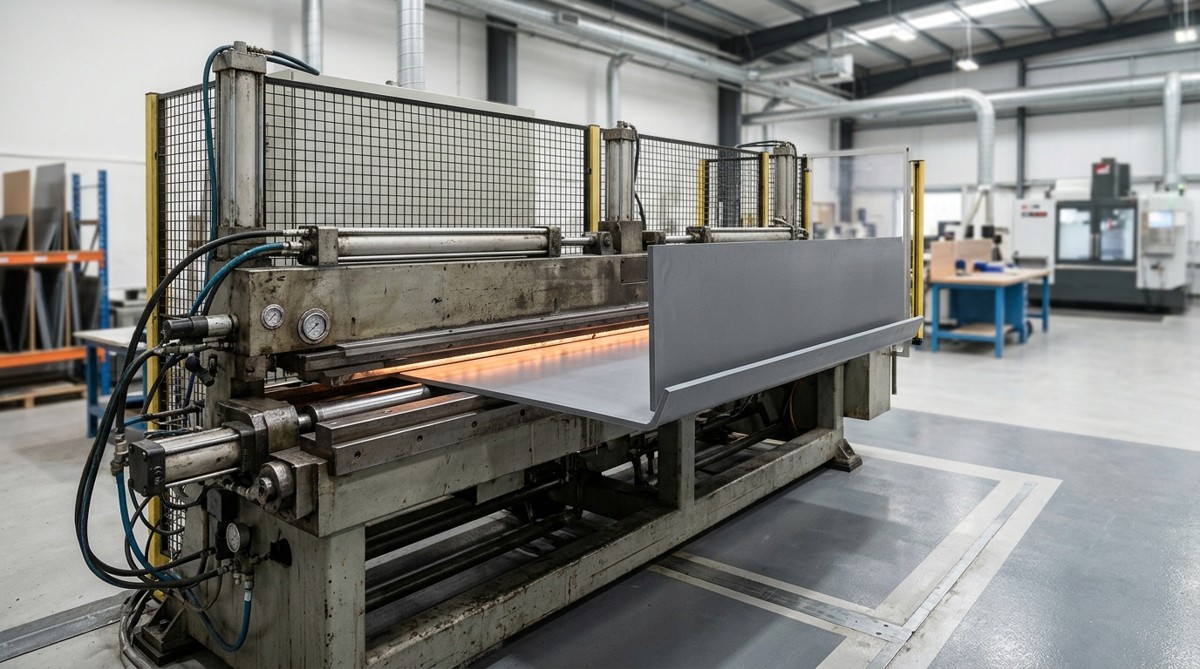
Стандарт промышленного раскроя и сборки емкостей толщиной от 6 до 30 мм за один или два прохода.
- Промышленный экструдер для сварки пластика со шнековым пластикатором гранул или прутка.
- Предварительный бесконтактный прогрев кромок потоком горячего воздуха перед подачей расплавленной массы.
- Сменные фторопластовые насадки для ручного экструдера, формующие валик шва под заданным углом и профилем.

Температурные режимы и присадочные материалы
Ключевой фактор бездефектного шва — строгое соблюдение температурного окна. Перегрев приводит к термической деструкции полимерных цепей, охрупчиванию и образованию пор. Недогрев вызывает холодный шов (ложную сварку), который расходится при малейшей изгибающей нагрузке.
| Материал заготовки | Присадочный пруток | Температура воздуха фена, °C | Температура массы экструдера, °C | Давление прижима |
|---|---|---|---|---|
| ПНД (PE-100 / PE-300) | Сварочный пруток ПНД 4 мм | 260–280 | 210–230 | Умеренное постоянное |
| Полипропилен (PP-H) | Сварочный пруток полипропилен | 280–300 | 230–250 | Плотное без выдавливания |
| Полипропилен блок-сополимер (PP-B) | Сварочный пруток из полипропилена | 270–290 | 225–240 | Плотное равномерное |
Точная рабочая температура сварки пнд контролируется пирометром непосредственно перед зоной башмака. Оптимальная температура сварки полипропилена несколько выше из-за большей температуры плавления кристаллической решетки изотактического полипропилена. Когда контролируется температура сварки листового полипропилена, мастер следит за появлением характерного блестящего зеркала расплава без признаков дыма и изменения оттенка пластика.
Технология сварки листов ПНД и полипропилена
Качественная сварка листового пнд и ответственная сварка листового полипропилена проводятся по единому алгоритму немецких стандартов DVS 2207 и DVS 2209.
- Подготовка и зачистка кромок: Оксидный слой, образующийся на воздухе под действием кислорода и ультрафиолета, не позволяет макромолекулам диффундировать. Непосредственно перед началом работ кромки строгают ручным шабером или циклей на глубину 0,2–0,3 мм. Протирать кромки растворителями запрещено, допускается только чистый изопропиловый спирт.
- Разделка фасок: Для листов толщиной от 5 мм выполняется V-образная разделка кромок с углом раскрытия 60° и притуплением 1,5–2 мм. На толщинах свыше 15 мм рекомендуется двусторонняя X-образная разделка, которая предотвращает коробление конструкции и снижает расход присадки.
- Фиксация и прихватка: Перед проходом мощным инструментом листы выравнивают на монтажном столе с зазором 1–2 мм и скрепляют точечной прихваткой термофеном со специальным клиновидным соплом.
- Основной проход экструдером: Направляющая лыжа башмака скользит точно по оси стыка. В зону V-паза нагнетается гомогенизированная масса, формируя гладкий валик шва с плавным переходом к основному материалу. Высокопроизводительная сварка пнд ручным экструдером гарантирует монолитность стыка на всю толщину заготовки, обеспечивая правильную сварку листов пнд встык.
- Охлаждение без форсирования: Категорически запрещается охлаждать горячий шов водой, сжатым воздухом или мокрой ветошью. Быстрое охлаждение замораживает внутренние механические напряжения и провоцирует растрескивание пластика при нагрузке.

Сварка угловых соединений и ребер жесткости
При сборке септиков, воздуховодов и ванн важнейшим этапом является сварка углов листового полипропилена. Внутренний и наружный углы свариваются с применением профильных башмаков с углом 90°. Для конструкций, работающих под гидростатическим давлением, обязательно проваривается как внутренний галтельный шов, так и наружный угловой шов.
На небольших радиусах и патрубках незаменима аккуратная сварка полипропилена феном. Если анализировать производственные затраты, в расчете на такую операцию как базовая сварка полипропилена листового цена за метр при работе феном выше из-за низкого темпа укладки, поэтому длинные прямые стыки всегда передаются на механизированный ручной экструдер для сварки листов пнд и полипропилена.
В полевых условиях, когда изготавливается штучный бак или выполняется сварка листового пнд своими руками, мастера применяют качественный пруток сварочный пнд круглый 4 мм черный или серый ПП пруток с контролем равномерной подачи без растяжения. При этом прочностной коэфициент правильно выполненного экструзионного шва достигает 0,85–0,9 от монолитного листа.
Требуется надежный листовой пластик и сварочный пруток
Поставляем первичный листовой ПНД (PE-100), листовой полипропилен (PP-H, PP-C) и калиброванный сварочный пруток круглого и овального сечения с быстрой отгрузкой со склада в Екатеринбурге и доставкой по всей России.
Перейти в каталог пластиковЧасто задаваемые вопросы о сварке термопластов
Сваривать ПНД и полипропилен напрямую запрещено. Полиэтилен и полипропилен обладают несовместимой кристаллической решеткой и не растворяются друг в друге. Шов расслаивается при минимальном усилии. Для их соединения применяются только механические фланцевые или болтовые узлы.
Фен разогревает холодный пруток и кромки горячим воздухом. Экструдер пластицирует материал внутри шнека и подает в шов гомогенную расплавленную массу под давлением. Экструдер обеспечивает монолитность и прочность шва в 2–3 раза выше фена.
Для листа PE-100 требуется исключительно пруток из первичного сырья PE-100 с близким показателем текучести расплава (ПТР). Круглый пруток диаметром 4 мм считается универсальным стандартом для ручных экструдеров производительностью 1,5–3 кг/ч.
Оксидная пленка на поверхности термопласта блокирует взаимное переплетение полимерных цепей. Механическая зачистка кромок шабером на 0,2 мм непосредственно перед сваркой удаляет оксиды и загрязнения, исключая скрытые поры и расслоения.